机车刹车片生产过程中的质量管控要点与常见缺陷预防策略
📅 2026-10-13
🔖 泉州市昱升机车部件有限公司:摩托车刹车片,制动摩擦片,机车配件,摩托车制动部件,刹车片生产
在机车制动系统中,刹车片作为直接摩擦元件,其质量直接决定制动距离与行车安全。泉州市昱升机车部件有限公司:摩托车刹车片,制动摩擦片,机车配件,摩托车制动部件,刹车片生产的每一道工序,都需围绕稳定性展开。
热压工序中的密度不均现象
生产现场常出现同一批次刹车片摩擦系数波动超过±8%的情况。根源多在于热压阶段温度梯度控制不当——模具边缘与中心温差若超过15℃,树脂固化速率便产生差异,导致摩擦材料密度分布失衡。
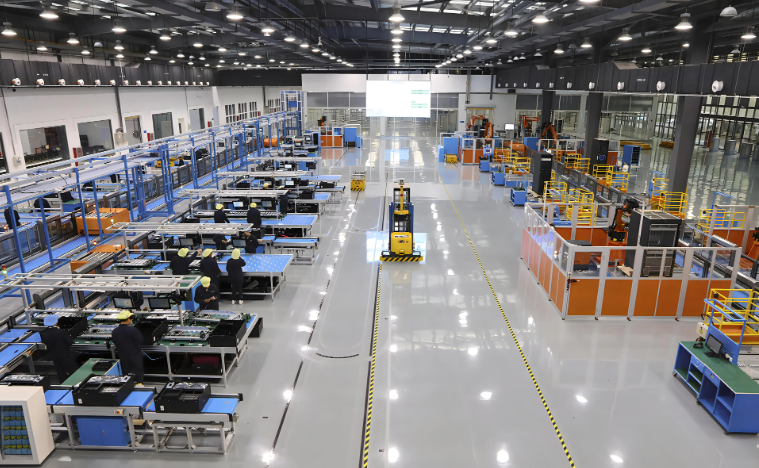
关键管控点与缺陷预防
- 温度闭环控制:采用多点热电偶实时反馈,将模具温差压缩至±5℃以内。
- 压力曲线优化:排气段压力设定为总压力的30%,避免气体残留形成孔隙。
- 原材料预处理:对钢纤维与芳纶浆粕进行预混,减少团聚。
对比普通鼓式刹车片与盘式制动摩擦片,后者对平面度要求更严——平面度偏差超过0.15mm即可能引发制动抖动。泉州市昱升机车部件有限公司:摩托车刹车片,制动摩擦片,机车配件,摩托车制动部件,刹车片生产过程中,引入激光平面度检测,将不良率控制在0.3%以下。
建议每批次抽检3片进行台架试验,重点监测200℃下的摩擦系数衰减率。一旦发现热衰退超过15%,应立即回溯树脂含量与固化时间,而非单纯调整压制参数。